模具调试 从装配到量产的最后一公里
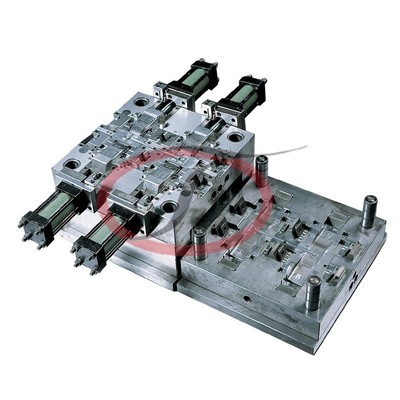
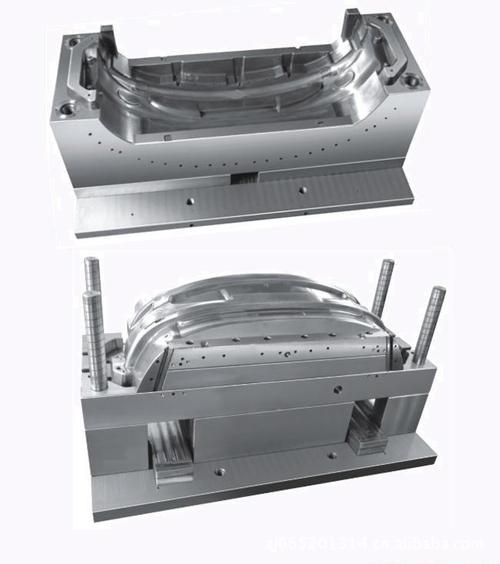
模具调试是模具制造流程中承上启下的关键环节,直接决定模具能否顺利转入批量生产。一套模具从设计、加工、装配到最终交付,调试往往是耗时最长、问题最集中的阶段。本文围绕模具调试的核心目标、典型流程、常见问题及优化策略展开讨论。
一、模具调试的核心目标
模具调试并非简单的“试模”,而是通过系统性的试压、检测与修正,使模具在尺寸精度、成形质量、生产节拍和运行稳定性等方面达到量产要求。具体目标包括:确认制品尺寸与外观符合图纸及客户标准;验证模具各机构动作(抽芯、顶出、复位、排气等)顺畅可靠;确定合理的工艺参数窗口;评估模具寿命与维护便利性。
二、模具调试的典型流程
- 调试前准备:核对模具装配状态、水路油路气路连接、安全装置有效性,确认注塑机或压机参数与模具匹配。
- 空载运行:在不加料的情况下运行开合模、顶出、抽芯等动作,检查干涉与异响。
- 首次试模:采用保守工艺参数进行短射或低速试压,观察充填状态与制品缺陷。
- 参数优化:逐步调整温度、压力、速度、保压与冷却时间,寻找稳定成形窗口。
- 尺寸与外观检测:使用三坐标、卡尺、塞规等工具检测关键尺寸,记录缺陷分布。
- 模具修正:针对飞边、缩痕、变形、拉伤等问题,进行研配、抛光、调整间隙或修改浇口。
- 小批量验证:连续生产一定数量,评估稳定性与一致性,确认节拍与合格率。
- 移交量产:整理调试记录、工艺参数卡与维护要点,完成移交。
三、常见问题与成因
模具调试中的问题大体可分为三类。一是制品缺陷类,如飞边多因分型面配合不良或锁模力不足;缩痕与保压不足、浇口过小有关;变形常源于冷却不均或顶出不平衡。二是机构动作类,如顶出不顺、滑块卡滞、抽芯干涉,多与装配精度、导向件润滑及间隙设计相关。三是工艺匹配类,如排气不良导致烧焦、流动性不足导致缺料,需要结合材料特性与模具结构综合判断。
四、调试优化策略
提高调试效率的关键在于“先分析、后动手”。建议建立试模问题清单,按缺陷类型分类记录,便于追溯;善用模流分析结果与调试数据对比,缩小排查范围;对反复出现的问题,从设计源头复核,而非仅靠现场修补。调试人员应与设计、加工、工艺团队保持协同,形成问题闭环。
模具调试是技术经验与系统方法的结合。规范的调试流程、清晰的问题记录和跨团队协作,能够显著缩短调试周期、降低试错成本,使模具更快、更稳地走向量产。
如若转载,请注明出处:http://www.douaiguang.com/product/44.html
更新时间:2026-10-24 10:08:59