饮料瓶盖内螺纹自动脱模结构设计——注塑模具厂塑胶模具开模注塑技术要点
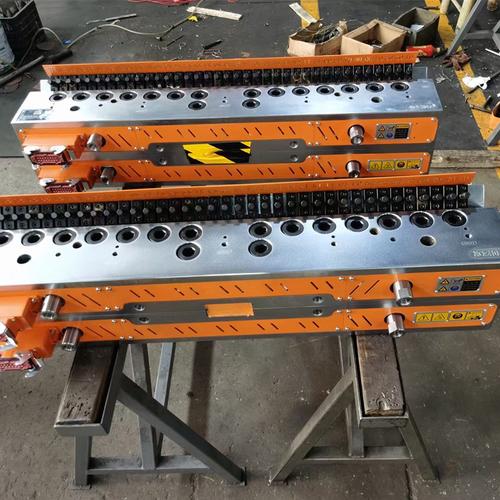
饮料瓶盖作为典型的带内螺纹塑胶件,其注塑模具设计的关键难点在于内螺纹的自动脱模。本文从模具结构角度,梳理饮料瓶盖内螺纹自动脱模的核心设计方案与工程要点,供注塑模具厂在塑胶模具开模注塑项目中参考。
一、工艺分析与脱模方式选择
饮料瓶盖一般为PE或PP材质,内螺纹为连续或断续细牙螺纹,壁薄、批量大,要求成型周期短、模具寿命高。内螺纹脱模方式主要有三种:强制脱模、螺纹型芯旋转脱模(退螺纹)和螺纹型芯内缩(收缩块)脱模。对于瓶盖这类浅螺纹、高韧性材料,可采用强制顶出脱模,但易拉伤螺纹;对密封性要求高的防盗盖或碳酸盖,通常选用旋转脱模或内缩结构。
二、旋转自动脱模结构设计要点
- 传动与驱动:螺纹型芯由电机经齿轮副或蜗轮蜗杆驱动旋转,型芯与产品之间产生相对螺旋转动而脱出;也可采用油马达。传动比需与螺纹导程匹配,保证旋出角速度与推出速度同步。
- 型芯结构:型芯螺纹部分建议采用镶件结构(如铍铜或S136淬火),便于磨损后更换。型芯尾端设止转与轴向限位结构,防止旋转时产生轴向窜动。
- 推板与止转:产品外壁需设止转结构(如模芯筋位或推板摩擦),避免随型芯一起旋转;推板与型芯间设置轴承,降低摩擦。
- 冷却系统:型芯内部布置螺旋水路或喷泉式冷却,型腔内螺纹对应的模仁位置设随形水路,确保螺纹区域快速冷却定型后再脱模。
三、内缩(收缩块)脱模结构设计
对于不易旋转脱模的几何形状(如椭圆盖、多腔排布),可采用内缩镶块:螺纹通过若干瓣收缩块成型,开模时先抽芯使收缩块径向内缩,再利用顶出机构将瓶盖推出。关键是收缩块的导向斜面角度与锁紧楔块设计,确保合模时径向定位准确、不留间隙,避免产品出现飞边。常用材料为SKD61或8407,表面氮化处理。
四、关键工程参数与注意事项
- 螺纹收尾与起始点需在产品与型芯上设计过渡,避免脱模时切边。
- 成型收缩率补偿需考虑螺纹牙型在脱模后的回弹,螺距适当放大。
- 排气设计:瓶盖底部与螺纹末端易困气,需在分型面和型芯设排气槽,保证充填饱满。
- 模具寿命:运动部件(齿轮、轴承、型芯头)宜独立润滑与定期维护,设计时考虑快速拆装结构。
- 多腔平衡:瓶盖多为多腔模具(如16腔、32腔),各腔的螺纹型芯需同步旋转或同步内缩,传动系统应保证各腔动作一致性和力平衡。
五、结论
饮料瓶盖内螺纹自动脱模结构设计应在满足产品密封与外观要求的前提下,结合材料特性、批量与设备条件选择合理方案:量产防盗盖优先采用旋转脱模并配套镶件和随形冷却;多腔或异性盖可考虑内缩脱模。合理的型芯镶件、止转推板、传动同步与冷却设计是实现高效稳定自动脱模的核心,这直接影响注塑模具厂塑胶模具开模注塑项目的成型周期与模具寿命。
如若转载,请注明出处:http://www.douaiguang.com/product/43.html
更新时间:2026-10-24 21:00:17