塑料模具加工工艺解析 一出8注塑成型与双色模的差异化制造
在塑料模具制造领域,客户经常提出看似矛盾的需求:同一款产品,却要求不同的模具加工工艺。例如,一套模具采用一出8的注塑成型,另一套则采用双色模工艺。这两种工艺虽然 final 产品相同,但在模具结构、注塑过程和制造难度上存在显著差异。本文将深入探讨这两种典型工艺的特点,并为厂家供应提供实践指导。
一、一出8注塑成型工艺
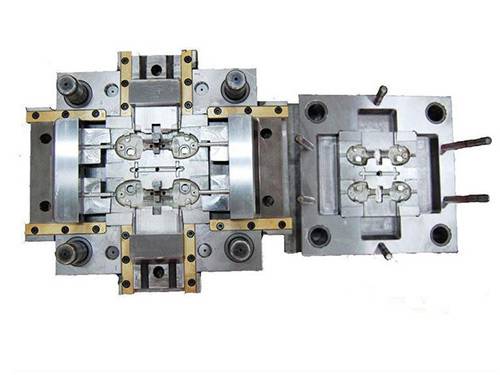
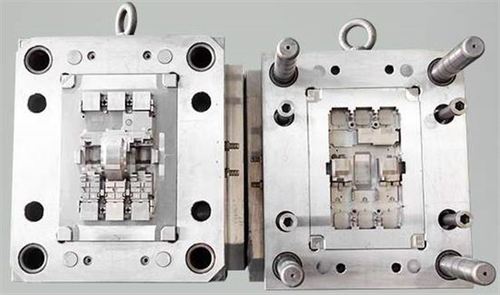
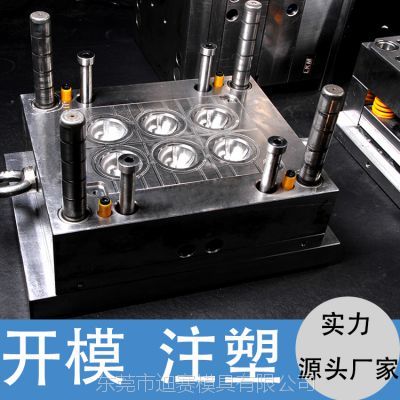
一出8模具指的是在一次注塑循环中,同时成型8个相同产品的模具。其核心优势在于高产高效,特别适合大批量、单一颜色的产品生产。模具设计时,需要平衡浇注系统,确保8个型腔的填充一致性。通常采用冷流道或热流道系统,热流道能减少废料并提高生产效率。
加工工艺要点:
- 型腔布局:采用圆形或对称排列,保证注塑压力均匀分布。
- 冷却系统:每个型腔独立冷却,避免温差导致产品变形。
- 顶出机构:需协调8个产品的同步顶出,防止卡滞。
- 材料选择:模具钢材需具备高耐磨性,如718H或S136,以承受高频次注塑。
二、双色模注塑成型工艺
双色模又称多色模,是在一套模具中实现两种颜色或两种材料的注塑。产品通常由硬胶和软胶组成,例如手柄的防滑部分。双色模需要专用注塑机,两个射嘴交替或同时注射,模具结构复杂,成本较高。
加工工艺要点:
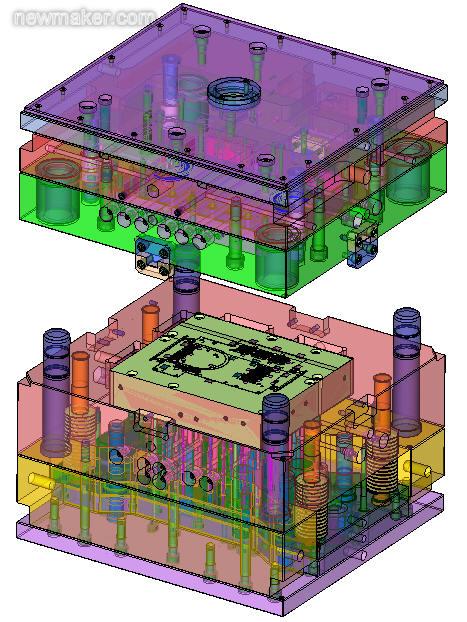
- 模具结构:包含两个动模和两个定模,或旋转式模芯。第一次注塑成型基体,第二次注塑包覆另一种材料。
- 界面结合:两种材料需兼容,通过机械嵌合或化学粘合确保结合强度。
- 精度控制:转盘或滑块定位精度需达0.01mm,避免溢胶或错位。
- 注塑参数:两种材料的收缩率不同,需调整保压和冷却时间,防止产品翘曲。
三、两种工艺的对比与选择
对于相同产品而言,是先做一出8模具还是双色模具?这取决于产量、成本和产品功能需求:
产量与成本:一出8适合百万级订单,单件成本低;双色模适合带有外观或功能要求的差异化产品,起订量通常较低,但模具投资高。
产品功能:若产品需要双色效果或软硬结合,必须采用双色模;若仅单色,则一出8更高效。
工艺弹性:一出8模具可通过更换色母实现颜色变化;双色模则无需后组装,减少二次加工。
四、厂家供应中的最佳实践
作为塑料模具供应商,面对同一产品不同工艺的需求,建议如下:
- 需求分析:与客户明确产量目标、颜色数量、材料类型,推荐最优方案。
- 模具设计并行:利用CAD/CAE软件模拟填充和冷却,缩短开发周期。
- 制造标准化:对于一出8模具,采用模块化设计,便于维修和更换型腔。
- 质量控制:双色模需检测两次注塑的粘结强度,一端出现脱层。
五、
塑料模具的加工工艺并无优劣之分,两者仅是适用场景不同。一出8注塑成型追求效率与经济性,双色模则实现功能与外观的集成。厂家在供应时,应结合产品生命周期和成本结构,为客户定制最合适的模具方案。无论是哪种工艺,精密加工与严格试模都是确保产品一致性的关键。
如若转载,请注明出处:http://www.douaiguang.com/product/5.html
更新时间:2026-10-24 20:09:21