CimatronE型腔模具设计与制造一体化解决方案 加工工艺优化策略
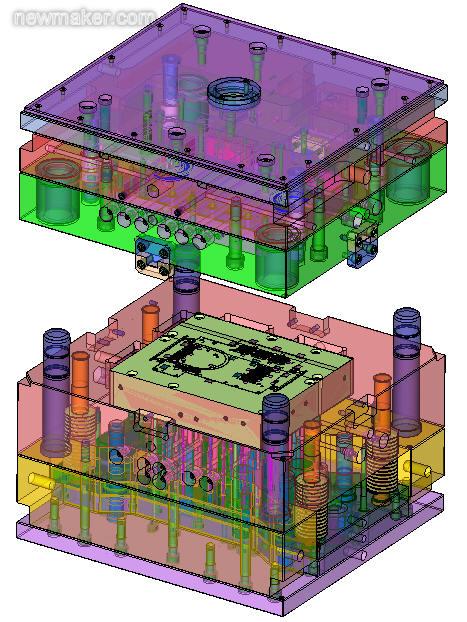
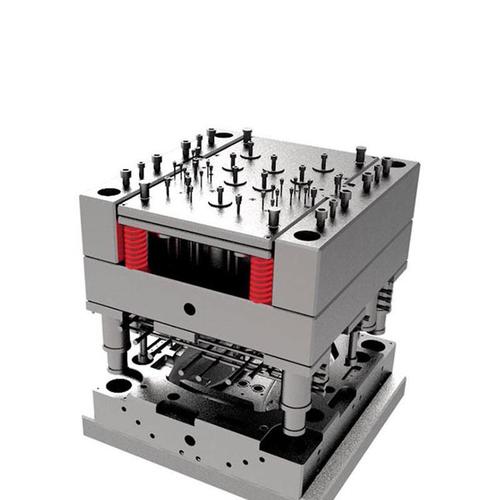
在模具制造行业,型腔模具因其复杂的型面结构和严苛的精度要求,一直是设计与加工的难点。传统的设计与制造分离模式常导致数据转换丢失、工艺协同困难、加工效率低下等问题。CimatronE作为面向工模具行业的专业解决方案,通过设计与制造的一体化集成,为型腔模具提供了从三维设计到数控加工的全流程支持,尤其在加工工艺环节展现出显著优势。
一、型腔模具加工工艺的核心挑战
型腔模具通常包含深腔、窄槽、复杂曲面和清角区域,其加工工艺面临以下挑战:
- 刀具可达性差:深腔区域需要长径比大的刀具,易产生振动和过切;
- 加工效率与质量平衡:粗加工需高效去除材料,精加工需保证表面质量与尺寸精度;
- 工艺规划复杂:需综合考虑余量分配、刀具选择、切削参数和加工顺序;
- 电极设计协同:对于无法直接切削的窄槽和清角,需快速设计电极并生成放电加工代码。
CimatronE的一体化环境将设计模型、工艺信息和加工代码无缝衔接,有效应对上述挑战。
二、CimatronE加工工艺一体化流程
1. 基于模型的加工工艺规划
CimatronE直接利用设计模型进行工艺规划,无需数据转换。其加工向导(Machining Wizard)可自动识别型腔特征(如平面、曲面、孔、槽),并根据特征类型推荐加工策略。工艺工程师可在同一界面下完成:
- 加工坐标系与安全平面设置:基于模型坐标系快速定义;
- 毛坯定义:支持自动生成或手动编辑,确保余量合理;
- 刀具库管理:集成标准刀具库,支持自定义刀具参数;
- 切削参数库:根据材料、刀具和加工类型调用预设参数,提高工艺一致性。
2. 粗加工工艺优化
型腔粗加工的目标是高效去除材料并保证余量均匀。CimatronE提供多种粗加工策略:
- 体积铣削(Volume Milling):采用高效螺旋或摆线切削,减少刀具磨损,适用于深腔开粗;
- 自适应控制(Adaptive Control):根据切削负载自动调整进给速度,避免刀具过载;
- 余量优化:通过“残留模型”功能实时显示未加工区域,指导后续清角加工;
- 刀具路径仿真:集成仿真模块可检查过切、碰撞和干涉,确保工艺安全。
3. 半精加工与精加工工艺
半精加工旨在均匀余量,为精加工提供一致的基础。CimatronE的半精加工策略包括:
- 等高切削(Z-Level):适用于陡峭区域,保持恒定步距;
- 平行切削(Parallel):适用于平坦区域,保证表面质量;
- 清角加工(Rest Machining):自动识别前道工序遗留区域,使用小刀具进行清角。
精加工阶段,CimatronE提供:
- 曲面精加工(Surface Finishing):支持螺旋、放射、三维等距等多种策略,适应不同曲面特征;
- 精度控制:通过弦高误差和步距控制,平衡表面质量与加工时间;
- 刀具路径光顺:自动圆滑过渡,减少机床振动,提高表面质量。
4. 电极设计与加工集成
对于型腔模具中无法直接切削的窄槽、清角和深筋区域,CimatronE提供快速电极设计功能:
- 电极自动提取:基于加工残留模型或指定区域,快速生成电极形体;
- 电极加工:直接调用2.5轴铣削和钻孔策略,生成电极加工代码;
- 放电加工(EDM)设置:集成EDM模块,定义电极与工件的火花位和放电参数,输出EDM代码。
三、加工工艺优化实例
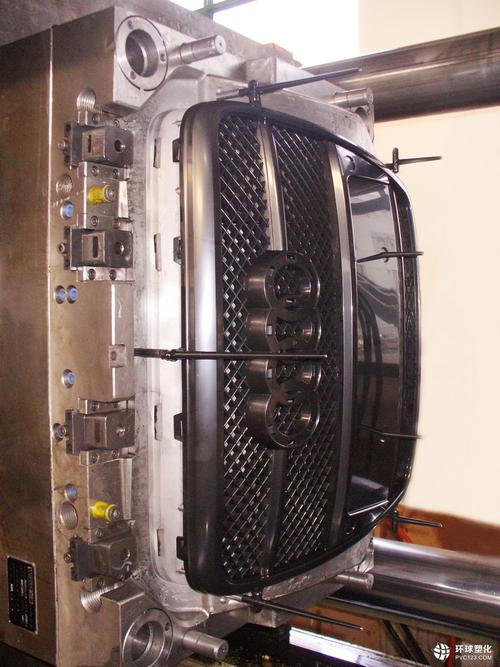
以某汽车保险杠型腔模具为例,模具材料为P20钢,型腔深度约300mm,包含深腔、窄槽和复杂曲面。采用CimatronE一体化方案:
- 粗加工:选用直径32mm圆鼻刀,采用体积铣削-螺旋策略,配合自适应控制,材料去除率提高30%,刀具寿命延长20%;
- 半精加工:使用等高切削(步距2mm)和平行切削(步距3mm)组合,余量控制在0.5mm;
- 精加工:采用曲面精加工-螺旋策略,弦高误差0.01mm,表面粗糙度Ra1.6μm,减少手工抛光时间40%;
- 电极设计:针对窄槽区域自动提取5个电极,利用2.5轴铣削完成电极加工,并通过EDM模块生成放电代码,缩短电极制造周期25%。
四、
CimatronE针对型腔模具设计与制造的一体化解决方案,将加工工艺与设计模型深度融合,通过智能化的粗加工、半精加工和精加工策略,以及电极设计与加工的集成,显著提升了工艺规划的效率和准确性。其仿真验证和参数库支持,进一步保障了加工过程的安全性与一致性,为型腔模具制造企业缩短周期、降低成本提供了可靠的技术路径。
如若转载,请注明出处:http://www.douaiguang.com/product/28.html
更新时间:2026-10-24 12:56:02