影响冷冲压模具寿命的因素及提高寿命的措施——聚焦磨损机制
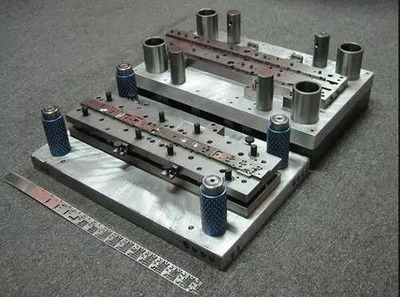
冷冲压模具在服役过程中长期承受交变载荷、摩擦与冲击,其寿命直接决定生产成本与制品质量。磨损是导致模具失效最主要的形式之一。本文围绕磨损这一核心问题,系统分析影响冷冲压模具寿命的主要因素,并提出针对性的提高寿命措施。
一、影响冷冲压模具寿命的主要因素
1. 模具材料与热处理
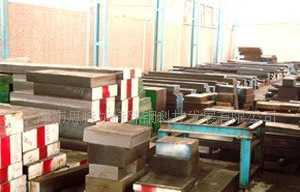
模具材料的硬度、耐磨性、韧性及抗疲劳性能是决定耐磨损寿命的基础。常用的Cr12MoV、D2、SKD11等合金工具钢若存在碳化物偏析严重、晶粒粗大或淬火回火工艺不当(如奥氏体化温度过高、回火不充分),会造成基体硬度不足或局部应力集中,导致磨损加速甚至早期剥落。
2. 模具结构与表面状态
冲裁间隙不合理会加剧刃口磨损;圆角半径过大 or 过小均会引起应力集中与摩擦热增加。刃口表面粗糙度越高,摩擦系数越大,磨粒磨损与粘着磨损越易发生。
3. 被冲材料特性
被冲材料的强度、硬度、厚度及表面质量直接影响磨损速率。高强钢、不锈钢或表面有氧化皮的材料会形成硬质磨粒,产生强烈的磨粒磨损。
4. 工艺条件与润滑
冲压速度过高导致摩擦热急剧上升,可能引发粘着磨损;润滑不足或润滑剂选用错误会丧失油膜隔离作用,使模具与工件直接接触,加剧磨损。
5. 模具安装与使用维护
压力机精度差、模具安装不平行使载荷分布不均,局部磨损加剧;不及时刃磨导致刃口钝化后继续使用,磨损由正常磨粒磨损转变为剧烈磨损。
二、提高冷冲压模具寿命的措施
1. 合理选材与优化热处理
选用高耐磨、高强韧性的模具钢(如粉末冶金高速钢、硬质合金)或对模具表面进行强化处理。采用真空淬火、深冷处理、多次回火等工艺,获得均匀细小的碳化物组织和足够的基体硬度(58~62 HRC),提高抗磨粒磨损能力。
2. 优化模具设计与表面处理
合理设计冲裁间隙(一般为板厚的8%~12%),保持刃口圆角半径适当。对刃口及易磨损部位进行表面强化,如渗氮、渗硼、TD处理(碳化钒覆层)、PVD/CVD涂覆TiN、TiAlN、DLC等硬质涂层,可显著降低摩擦系数和磨损率。
3. 改善润滑与冷却
选用含极压添加剂的润滑剂,在模具与板料之间形成高强度边界膜。采用微量润滑或油雾润滑,既减少摩擦又便于散热。必要时增加模具冷却水路,控制工作温度。
4. 控制冲压工艺参数
在保证生产效率的前提下,适当降低冲压速度,减少摩擦热。及时清除板料表面氧化皮和杂质,避免硬质颗粒进入摩擦副。
5. 加强使用与维护管理
定期检查模具磨损量,建立刃磨周期。刃磨后应去除毛刺并重新进行表面强化。保持压力机精度,确保模具安装平行、受力均匀。
三、
磨损是冷冲压模具寿命的主要制约因素之一,但通过合理选材、优化结构、表面强化、改善润滑以及规范使用维护,能够有效提高模具的抗磨损性能,延长使用寿命,降低生产成本。实际生产中应针对具体磨损机理(磨粒磨损、粘着磨损、疲劳磨损或腐蚀磨损)采取相应措施,实现模具寿命的最大化。
如若转载,请注明出处:http://www.douaiguang.com/product/3.html
更新时间:2026-10-24 13:59:16