常州塑料制品加工厂家的主要工艺参数解析 以模具为核心
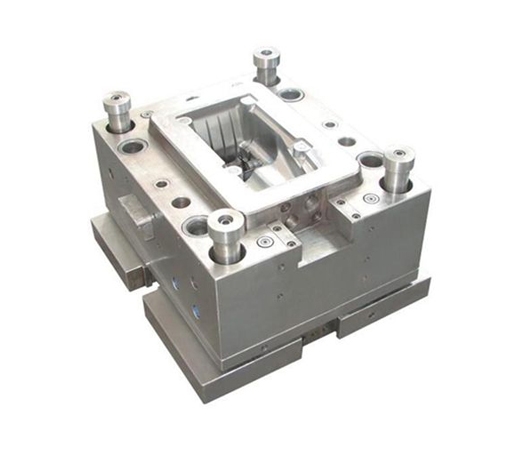
常州作为长三角地区重要的制造业基地,塑料制品加工产业发达,聚集了大量注塑、吹塑、挤出等类型的加工厂家。对于这些厂家而言,工艺参数直接决定产品质量、生产效率与成本控制,而模具作为塑料成型的核心工具,其相关参数更是整个工艺体系的基石。以下是常州塑料制品加工厂家普遍关注的主要工艺参数,围绕模具展开说明。
一、模具相关核心参数
- 模具温度:指模具型腔表面的温度,通常通过模温机控制。常州厂家常见范围在20℃~120℃(工程塑料可达150℃以上)。模具温度影响熔体流动性、制品冷却速率、结晶度及表面光洁度。温度过低易导致缺料、熔接痕明显;过高则延长冷却时间,产生缩水、变形。
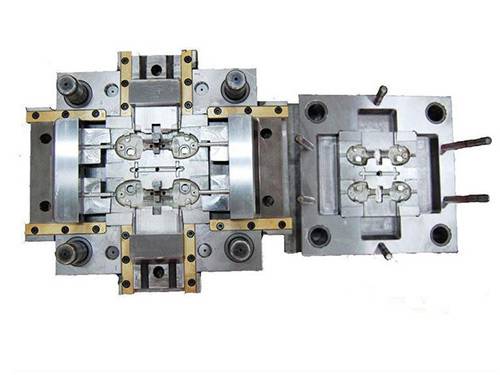
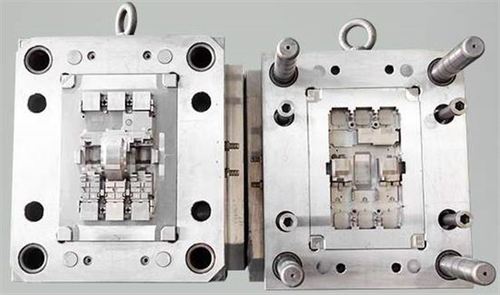
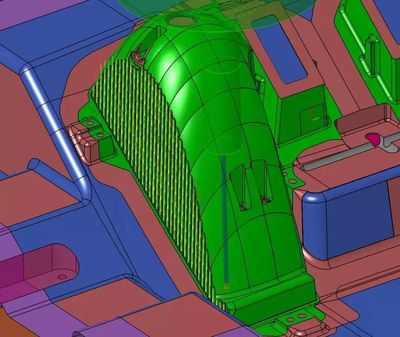
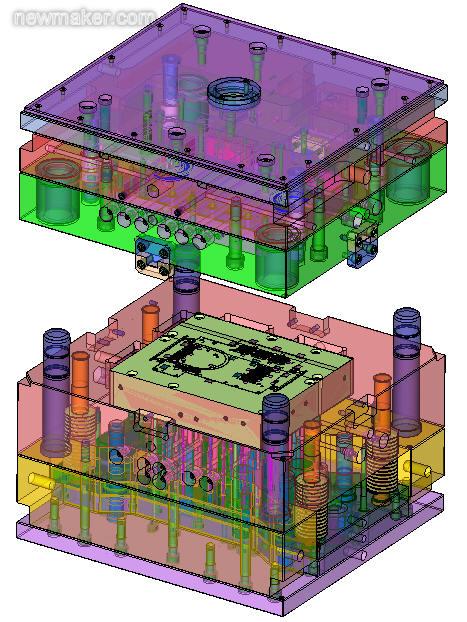
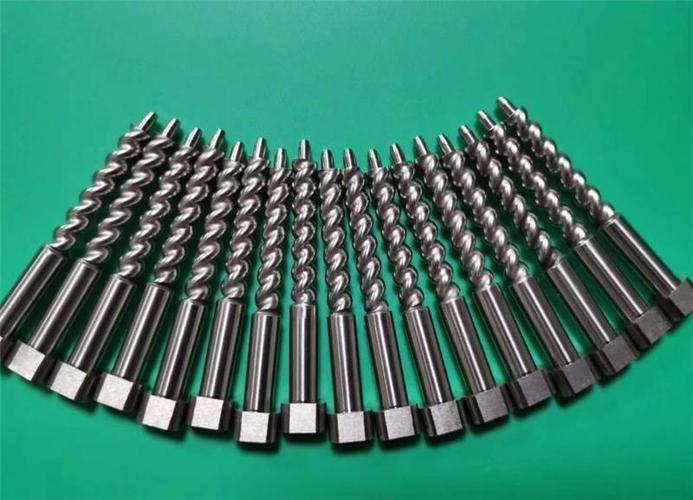
- 模具结构参数:包括型腔数量(1腔~64腔不等)、浇口类型(点浇口、侧浇口、潜伏式浇口等)与尺寸、流道直径、冷却水道布局与直径。这些参数决定了充模阻力、冷却均匀性及成型周期。例如,常州常采用随形冷却水道模具以缩短周期。
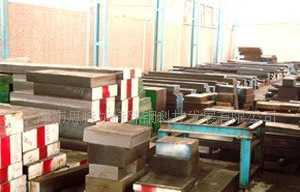
- 模具材料与硬度:常用材料有P20、718、S136、H13等。不同塑料(如PVC需耐腐蚀钢)对应不同选材。模具硬度通常要求HRC 30~52,影响耐磨性与寿命。
- 模具排气:排气槽深度通常0.02~0.05mm,位置在料流末端。排气不良会导致烧焦、气纹。
二、与模具配合的注塑工艺参数
- 料筒温度:根据塑料种类设定,如PP为200~280℃,ABS为220~260℃,PC为280~320℃。温度过高分解,过低塑化不良。
- 注射压力与速度:注射压力通常40~180MPa,速度分慢-快-慢多级控制。高压高速利于填充薄壁件,但需匹配模具浇口尺寸与排气能力。
- 保压压力与时间:保压压力为注射压力的50%~80%,时间从几秒到几十秒。目的是补偿冷却收缩,防止缩痕。
- 冷却时间:占成型周期的60%~80%,取决于制品壁厚、模具冷却效率。常州厂家常通过模流分析优化冷却水道,缩短周期。
- 锁模力:必须大于模具内熔体涨开力,通常以制品投影面积×型腔压力(30~60MPa)计算,确保不涨模。
三、其他辅助参数
- 干燥温度与时间:如PA、PC等吸湿性塑料需在80~120℃下干燥2~4小时。
- 脱模斜度与顶出:模具脱模斜度通常0.5°~2°,顶出速度与行程需与制品刚性匹配。
- 环境温湿度:常州地区湿度较高(尤其梅雨季),需注意车间除湿,避免塑料吸湿。
常州塑料制品加工厂家的工艺参数以模具为中心,联动料筒温度、注射、保压、冷却等环节。合理的模具设计与稳定的工艺窗口是保证制品尺寸精度、外观与力学性能的关键。厂家常借助CAE模流分析、科学试模法(DOE)来优化参数,提升竞争力。
如若转载,请注明出处:http://www.douaiguang.com/product/10.html
更新时间:2026-10-24 04:05:28