铝型材挤压工艺中毛刺与震痕的成因及模具解决方案
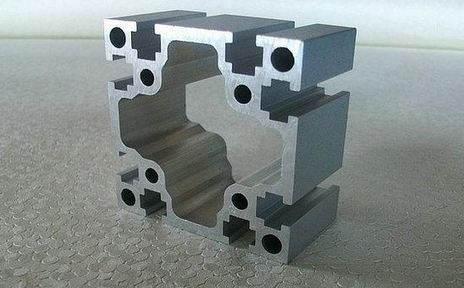
铝型材挤压过程中,毛刺和震痕是常见的表面缺陷,不仅影响产品外观,还会降低尺寸精度和力学性能。毛刺多出现在型材头尾或分流孔交汇处,而震痕则表现为周期性的横向波纹或撕裂。这些缺陷往往与模具设计、制造及使用密切相关。本文从模具角度出发,分析成因并提供系统的解决措施。
一、毛刺的成因与模具对策
毛刺的产生主要源于金属流动不稳定、模具工作带磨损或装配间隙过大。具体原因包括:
- 模具工作带过长或过短,导致金属流速不均,在出口处形成翻边。
- 分流孔设计不合理,焊合室压力不足,使金属在焊合时未完全闭合,形成纵向毛刺。
- 模具装配同轴度差,导流板与模芯间隙过大,金属渗入间隙形成飞边。
- 工作带表面粗糙或有倒锥,增加了摩擦阻力,引起局部金属堆积。
针对上述原因,模具方面的解决措施如下:
- 优化工作带长度:根据型材壁厚和形状,合理设计工作带,通常控制在截面厚度的1.5~2倍,并采用渐进式过渡,避免突然变化。
- 改进分流孔与焊合室:增大分流孔面积,确保焊合室有足够的静水压力,一般焊合室深度不小于15mm,促进金属充分焊合。
- 提高装配精度:模芯与模孔的配合间隙控制在0.05~0.10mm以内,采用H7/h6配合,并定期检查同轴度。
- 抛光工作带:工作带表面粗糙度Ra≤0.4μm,消除倒锥和毛刺,必要时采用渗氮或涂层处理降低摩擦。
二、震痕的成因与模具对策
震痕通常表现为型材表面周期性的横向条纹,严重时出现撕裂。其根源是挤压速度与金属流出速度不匹配,产生周期性振动。模具方面的因素包括:
- 工作带阻力不均,导致金属流动时快时慢,引发振动。
- 模具稳定性不足,如模芯支撑面积过小,在高压下产生弹性变形。
- 导流腔设计不当,金属在分流阶段产生涡流,引起压力波动。
- 模具温度分布不均,局部过热或过冷,改变金属流动性。
相应的模具优化方案:
- 均衡工作带阻力:通过有限元模拟分析金属流速,调整各区域工作带长度,使流出速度差控制在5%以内。对于复杂截面,可采用变工作带或阻流块。
- 增强模具刚性:增加模芯支撑面积,优化支撑位置,必要时采用预应力结构或增加模套厚度,减少弹性变形。
- 优化导流腔:采用流线型导流腔,避免尖角,使金属平缓过渡,降低涡流和压力波动。
- 控制模具温度:设计合理的加热孔布局,确保模具温度均匀,一般控制在450~500℃,温差不超过±10℃。
三、综合改善与维护
除了上述针对性措施,日常模具维护也至关重要:
- 定期检查工作带磨损情况,及时抛光或更换。
- 建立模具寿命档案,记录每次挤压后的状态,预测保养周期。
- 采用先进的表面处理技术,如氮化、PVD涂层,提高耐磨性和抗粘结性。
- 结合挤压工艺参数调整,如降低挤压速度、优化锭坯温度,与模具改进协同作用。
四、结论
铝型材挤压中的毛刺和震痕问题,通过模具的合理设计、精密制造和科学维护,可以显著减少甚至消除。关键在于均衡金属流动、提高模具刚性和稳定性,并保持稳定的工艺条件。建议企业引入模拟分析和数据监控,实现模具全生命周期管理,从而提升产品质量和生产效率。
如若转载,请注明出处:http://www.douaiguang.com/product/21.html
更新时间:2026-10-24 11:34:48