压铸模具与机加工 铝合金、锌合金压铸件制造全解析
在现代制造业中,压铸件凭借其高精度、高效率和优异的机械性能,被广泛应用于汽车、电子、通讯、家电等领域。而压铸件质量的优劣,很大程度上取决于压铸模具的设计与制造,以及后续的机加工水平。本文将围绕压铸件、压铸模具、机加工,以及常用的铝合金与锌合金材料,进行系统梳理。
一、压铸件:从熔融金属到精密零件
压铸件是将熔融金属在高压下高速充填模具型腔,并在压力下凝固而成的一种精密铸造零件。其特点包括:
- 尺寸精度高:压铸件公差通常可达±0.05mm,部分精密件甚至更高。
- 表面质量好:压铸件表面粗糙度可达Ra1.6~Ra6.3,减少后续加工量。
- 生产效率高:适合大批量生产,单件成本低。
- 壁厚范围广:常见壁厚0.5~5mm,可制造复杂薄壁结构。
压铸件广泛应用于发动机缸体、变速箱壳体、电子连接器、散热器、3C产品外壳等。
二、压铸模具:压铸成型的核心装备
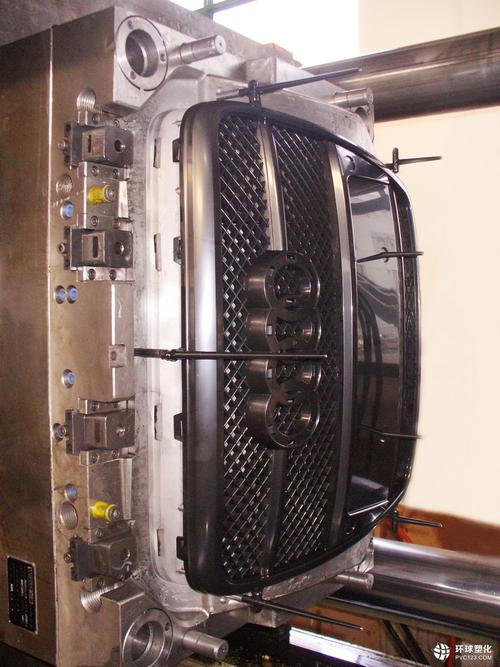
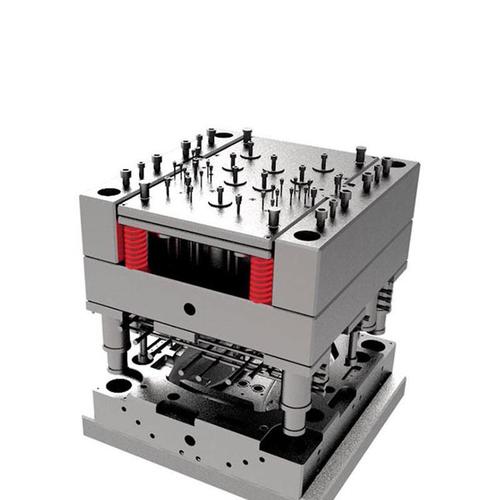
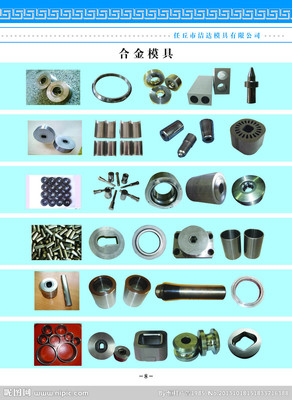
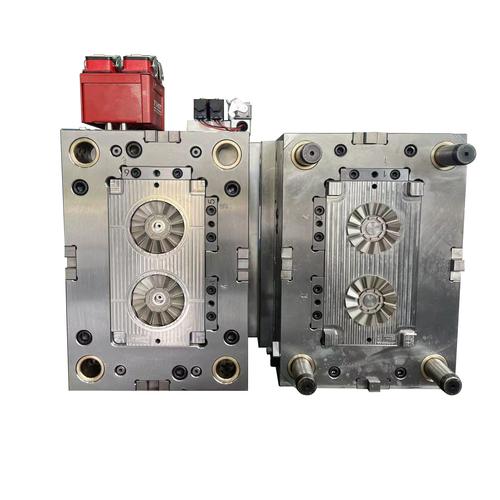
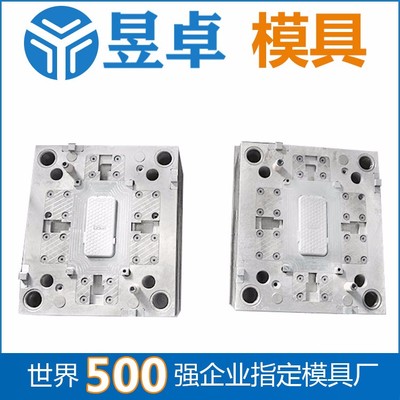
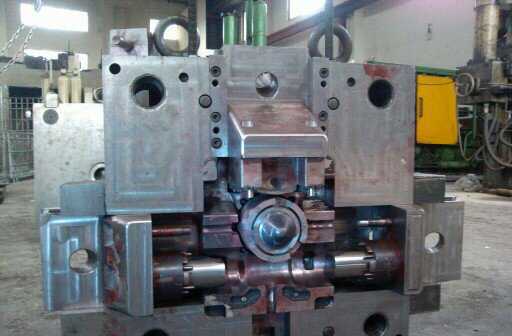
压铸模具是决定压铸件形状、尺寸和性能的关键工装。一套典型的压铸模具包括:
- 定模与动模:构成型腔的主体,决定零件外形。
- 浇注系统:包括直浇道、横浇道、内浇口,引导金属液填充型腔。
- 排溢系统:排出型腔内的气体和冷污金属。
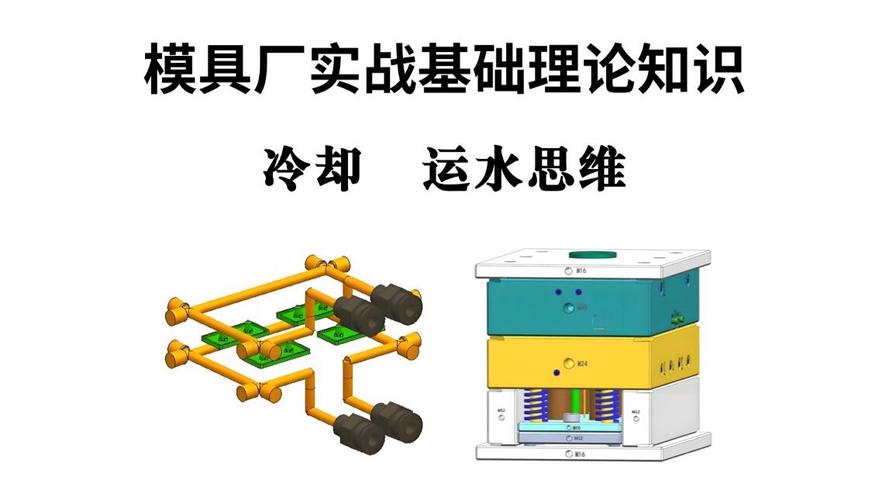
- 冷却系统:控制模具温度,保证凝固顺序和模具寿命。
- 顶出机构:将压铸件从模具中脱出。
- 抽芯机构:用于形成侧向凹凸结构。
压铸模具设计需综合考虑材料流动、热平衡、排气、变形等因素。模具材料通常选用优质热作模具钢(如H13、SKD61),并经过热处理,以获得高的热强度和耐磨性。模具寿命一般在几万到几十万模次不等。
三、机加工:压铸件的精加工与后处理
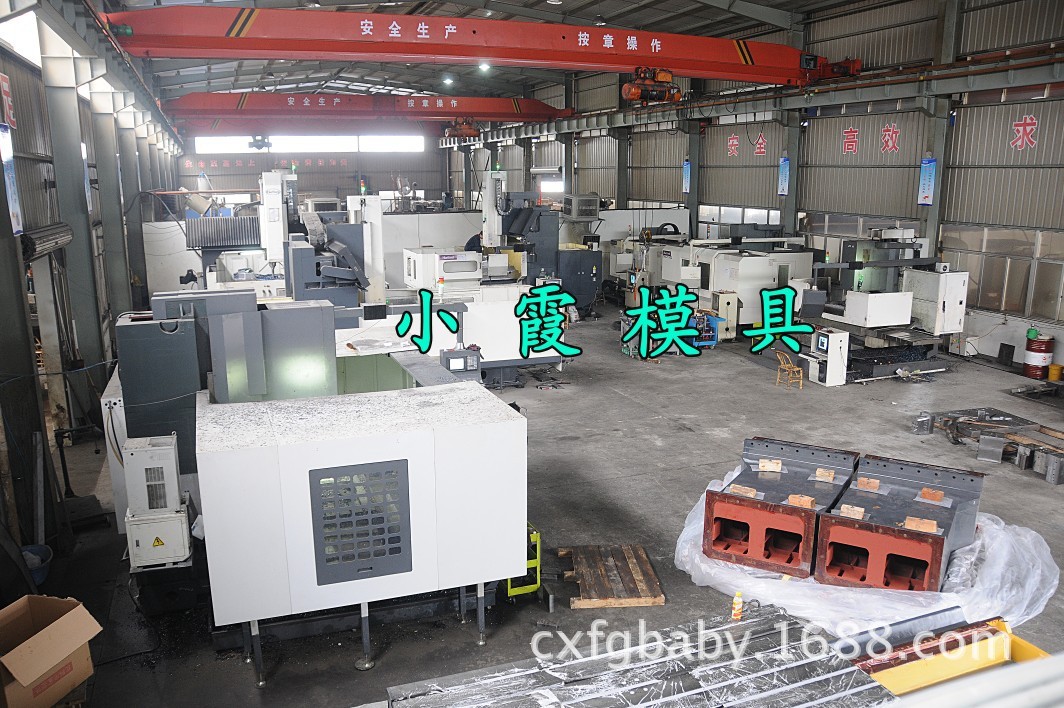
压铸件虽然尺寸精度较高,但通常仍需机加工以满足装配和功能要求。常见机加工工序包括:
- 去毛刺与飞边:去除分型面、浇口、溢流槽等处的多余金属。
- 数控加工:铣削、钻孔、攻丝、镗孔等,保证孔位、平面度、平行度等。
- 表面处理:如喷砂、抛光、阳极氧化、电镀、喷涂等,提升外观和耐腐蚀性。
- 装配与检测:配合其他零件组装,并进行尺寸、气密性、力学性能检测。
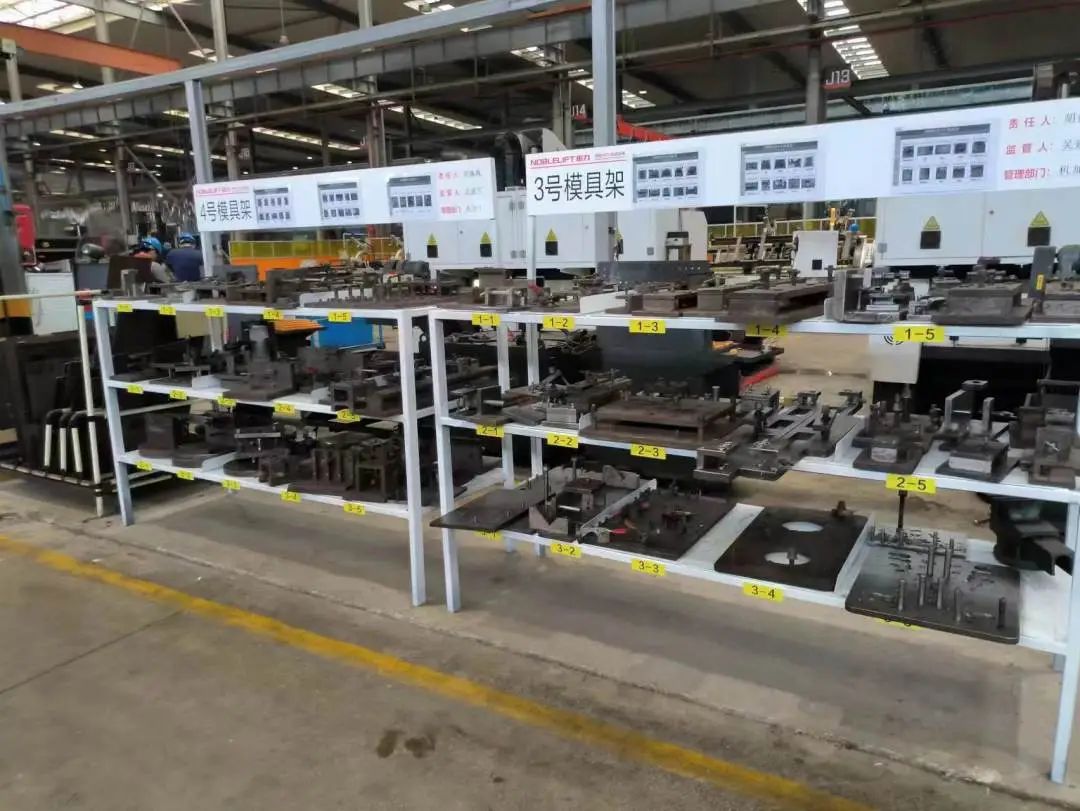
机加工的关键在于夹具设计与切削参数优化,避免压铸件因残余应力或夹紧力导致变形。对于高精度压铸件,常采用CNC加工中心配合专用夹具,实现一次装夹多面加工。
四、铝合金与锌合金:两大主流压铸材料对比
- 铝合金压铸件
- 优点:密度低(约2.7g/cm³),比强度高,导热导电性好,耐腐蚀,可热处理强化。
- 缺点:熔点高(约580~650℃),对模具热冲击大,模具寿命相对较短;流动性较锌合金差,薄壁件成型难度大。
- 典型牌号:ADC12、A380、A360、ZL104等。
- 应用:汽车发动机零件、变速箱壳体、通信基站壳体、LED散热器。
- 锌合金压铸件
- 优点:熔点低(约380~420℃),模具寿命长;流动性好,可成型复杂薄壁件;尺寸精度高,表面光洁;易于电镀。
- 缺点:密度大(约6.6~7.0g/cm³),抗蠕变性较差,高温下强度下降。
- 典型牌号:ZAMAK 3、ZAMAK 5、ZnAl4Cu1等。
- 应用:拉链、纽扣、锁具、电子连接器、卫浴配件、玩具。
选择铝合金还是锌合金,需根据零件的力学性能、重量、工作温度、耐腐蚀性、成本及表面处理要求综合权衡。
五、协同优化,提升压铸件竞争力
压铸件、压铸模具与机加工构成一个紧密关联的制造链条。优质的压铸件离不开合理的模具设计、稳定的压铸工艺和精密的机加工配合。针对铝合金与锌合金的不同特性,选择正确的材料与工艺路线,才能实现高性价比、高可靠性的生产。随着一体化压铸、高真空压铸、3D打印随形冷却模具等新技术的发展,压铸行业将迎来更广阔的应用空间。
如若转载,请注明出处:http://www.douaiguang.com/product/17.html
更新时间:2026-10-24 03:48:25