齿轮抽芯与行位模具图解析 结构、原理与设计要点
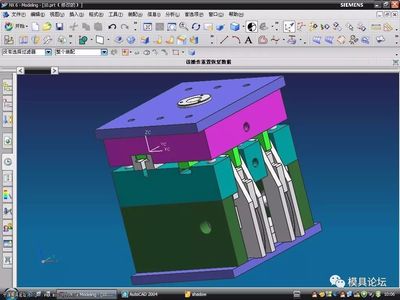
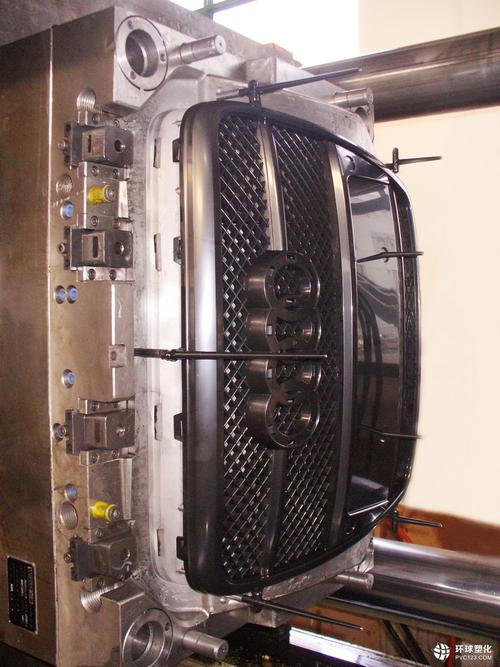
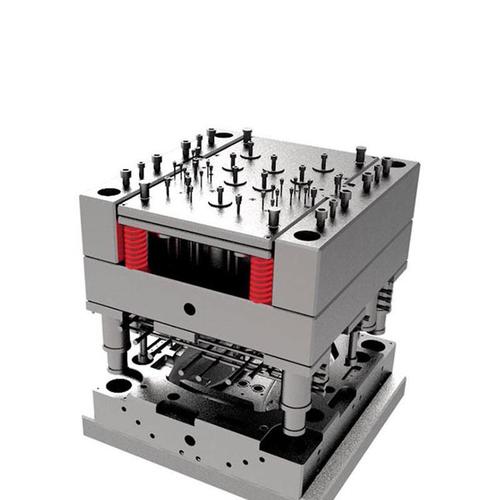
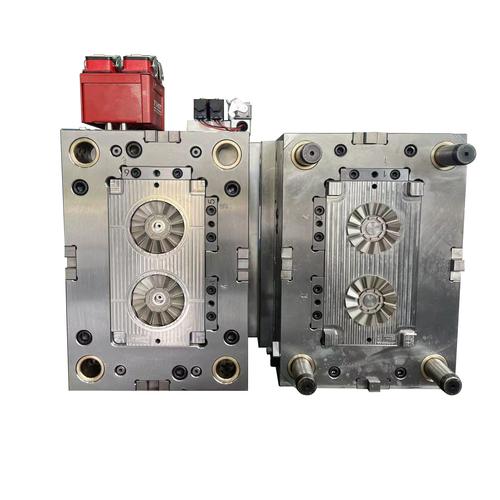
在注塑模具设计中,带有齿轮、螺纹或侧向凹凸特征的塑件往往需要特殊的脱模机构。近日看到一套“齿轮抽芯+行位模具图”,这类模具综合了齿轮旋转抽芯与滑块侧向抽芯两种典型结构,具有较高的代表性和学习价值。本文将结合模具图,对其工作原理、结构组成和设计要点进行解析。\n\n一、塑件特征与模具总体方案\n\n该塑件通常为带有内齿轮或外齿圈的回转体,侧面还可能有凸台、凹槽或孔位,无法直接顶出脱模。因此,模具采用了“齿轮抽芯”机构来处理齿形部分的旋转脱模,同时采用“行位(滑块)”机构处理侧向凹凸。整体型腔布局可能为一模一腔或一模多腔,视生产批量而定。\n\n二、齿轮抽芯机构原理\n\n齿轮抽芯一般用于成型内螺纹、内齿轮或外齿轮。以型芯旋转抽芯为例:型芯上加工出与塑件齿轮对应的齿形,开模后,通过齿条、液压马达或电机驱动传动齿轮,带动型芯按塑件齿形螺旋方向旋转,同时型芯在导向螺纹的作用下轴向退出,从而脱出齿轮部位。模具图中可以看到齿条、齿轮、轴承、导向套等零件。齿条通常固定在定模或动模一侧,利用开模动作提供动力,实现“开模即抽芯”。
三、行位(滑块)侧向抽芯机构\n\n对于塑件侧壁的凸凹结构,模具设计了行位机构。行位由滑块、导轨、斜导柱、锁紧块和弹簧等组成。开模时,斜导柱带动滑块向外移动,使侧向型芯脱离塑件;合模时,斜导柱使滑块复位,锁紧块保证滑块在注塑压力下不后退。图中行位结构清晰,一般布置在塑件侧面,与齿轮抽芯机构不干涉。\n\n四、动作顺序与工作过程\n\n该类模具的典型工作循环如下:\n1. 注塑、保压、冷却。\n2. 开模:动模后退,斜导柱驱动行位滑块完成侧向抽芯。同时(或随后),齿条驱动齿轮带动型芯旋转抽芯。\n3. 顶出:塑件在齿轮型芯完全退出后,由顶针或推板顶出。\n4. 复位:合模时,行位由斜导柱复位,齿轮型芯反向旋转复位,准备下一次注塑。\n\n五、模具图样关键零件解析\n\n据图示,主要零件包括:\n- 齿条:固定在定模一侧,提供旋转动力。\n- 传动齿轮:与齿条啮合,带动型芯轴。\n- 齿轮型芯:成型齿形部分,兼有螺旋导向。\n- 导向螺母/导向套:置于动模,内孔有传动螺纹或导向键,实现旋转+直线运动。\n- 行位滑块:侧向成型零件。\n- 斜导柱:驱动滑块。\n- 锁紧块:合模后楔紧滑块。\n- 弹簧:辅助滑块先行复位或防止干涉。\n\n六、设计注意事项\n\n1. 齿轮抽芯的传动比和螺旋升角要与塑件齿轮参数匹配,避免塑件变形或拉伤。\n2. 行位与齿轮抽芯的动作先后顺序必须通过结构或控制系统保证,避免干涉。\n3. 型芯的导向和支撑要可靠,防止旋转时偏心。\n4. 滑块锁紧面的角度和表面硬度要足够,防止注塑时后退。\n5. 冷却与润滑:齿轮传动部位需要润滑,成型部位需合理冷却。\n\n七、\n\n这套“齿轮抽芯+行位模具图”是一个典型的复合脱模机构案例。它既体现了旋转抽芯的巧妙,又展示了侧向分型的常规设计,两者结合满足了复杂塑件的成型要求。对于模具设计学习者来说,分析这类图纸有助于理解各机构的动作原理和配合关系,提高综合设计能力。
如若转载,请注明出处:http://www.douaiguang.com/product/13.html
更新时间:2026-10-24 05:35:19